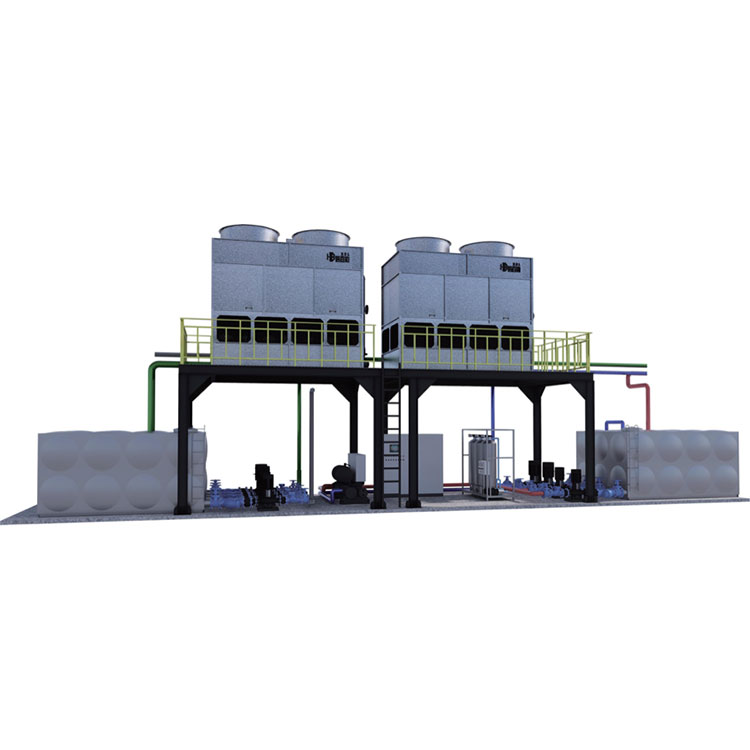
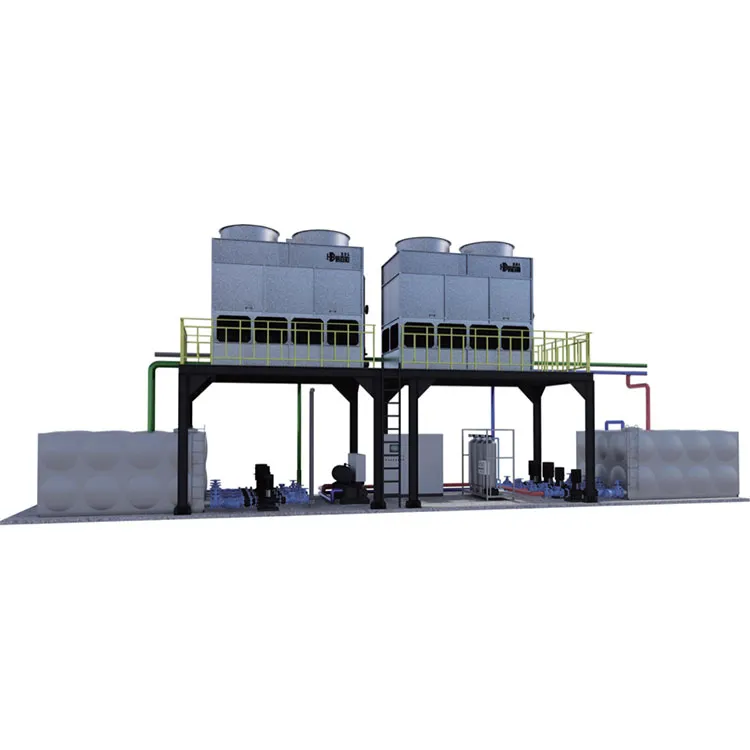
Uma arquitetura de circuito fechado representa uma mudança fundamental no gerenciamento térmico industrial. Esta análise explora os elementos estruturais, hidráulicos e digitais que definem um modernoSistema central de resfriamento de água de plástico, com foco em como o tratamento de água em três estágios, o retorno assistido por sifão e a conectividade MES convergem para estabilizar a qualidade da produção e eliminar variáveis térmicas latentes. Ao examinar a física do resfriamento de moldes e as realidades operacionais da fabricação em grande escala, a discussão descreve por que as torres abertas convencionais não atendem mais às demandas de precisão do processamento contemporâneo de plásticos.
Clique em qualquer seção para ir diretamente para o tópico.
- 1. Como a arquitetura de circuito fechado influencia a estabilidade térmica industrial?
- 2. Por que o tratamento de água em três estágios é fundamental para a eficiência do resfriamento?
- 3. Como o equilíbrio hidráulico redefine o consumo de energia da bomba?
- 4. Qual o papel da visibilidade digital na prevenção do tempo de inatividade?
- 5. Por que a purga de ar comprimido é indispensável durante as trocas de molde?
- 6. Perguntas frequentes
1. Como a arquitetura de circuito fechado influencia a estabilidade térmica industrial?
A abordagem convencional ao arrefecimento industrial trata frequentemente a água como um serviço passivo, bombeado a partir de uma torre aberta, sem ter em conta a sua evolução química. Na realidade, um projeto cuidadosamente projetadoSistema central de resfriamento de água de plásticoestabelece um ambiente térmico controlado onde a estabilidade da temperatura do molde determina diretamente o tempo do ciclo e a precisão dimensional. Ao isolar a água do processo da contaminação ambiental, os fabricantes transformam o resfriamento de uma tarefa de manutenção em um instrumento de processo preciso. A dinâmica térmica da moldagem por injeção de plástico depende fortemente do fluxo turbulento do refrigerante através de canais estreitos dentro do aço do molde. Quando esse líquido refrigerante é retirado de uma torre de resfriamento aberta, ele carrega detritos no ar, matéria biológica e minerais dissolvidos que interagem de forma imprevisível com as superfícies de transferência de calor. A alternativa de malha fechada remove totalmente essas variáveis.
A água cai em cascata através de uma torre aberta, evapora e deixa para trás minerais concentrados. As consequências são previsíveis: as superfícies dos trocadores de calor acumulam incrustações, os filmes biológicos se desenvolvem em áreas úmidas e quentes e a água que eventualmente chega ao circuito do molde carrega uma química que nenhum aço de molde ou pequeno canal de resfriamento foi projetado para tolerar. Uma abordagem de circuito fechado separa totalmente a água do processo da atmosfera. O mesmo fluido circula pelo molde, retorna ao trocador de calor e é resfriado sem evaporação direta. O resultado é um fluxo de água com contaminação mínima, concentração mineral estável e muito menos intervenção química. A distinção arquitetônica é importante porque os canais de resfriamento do molde não são grandes tubos industriais; são passagens estreitas, muitas vezes com curvas e seções transversais restritas, onde uma fina camada de depósito se traduz diretamente em uma mudança mensurável na transferência de calor.
A mudança do projeto de circuito aberto para fechado
Os sistemas fechados de recirculação são amplamente reconhecidos como ideais para o controle de incrustações precisamente porque pouca ou nenhuma contaminação entra no circuito, e o pequeno volume de reposição permite o uso de água tratada de alta qualidade, em vez de qualquer coisa que esteja disponível na entrada da planta. Em termos práticos, o circuito de refrigeração deixa de ser um repositório de tudo o que a fonte de água contém e passa a se comportar como um circuito térmico controlado. Não há água pulverizada no fluxo do processo, nenhuma concentração de sólidos dissolvidos causada pela evaporação e nenhuma introdução contínua de detritos transportados pelo ar no fluido que toca o molde. A separação não é um refinamento do conceito de torre aberta; é uma lógica operacional diferente. A torre de resfriamento ainda rejeita o calor, mas o faz através de uma barreira que mantém a água do processo limpa.
O efeito protetor da arquitetura de circuito fechado vai além da prevenção de escala. Um fluxo de água limpo e estável reduz o risco de corrosão sob depósito, mantém os coeficientes de transferência de calor mais próximos dos valores de projeto e elimina a necessidade de tratamento frequente de choque químico que pode, por si só, introduzir variabilidade. Quando a qualidade da água não é mais um alvo móvel, o controle da temperatura do molde se torna mais repetível e os desvios do tempo de ciclo atribuíveis ao desvio de resfriamento tornam-se mais fáceis de isolar de outras variáveis do processo. O sistema de refrigeração deixa de gerar ruído nos dados de produção. Em aplicações de alta precisão, onde as tolerâncias são medidas em mícrons, a diferença entre uma camada limite térmica estável e uma camada flutuante determina o sucesso de todo o ciclo de produção.
| Dimensão Operacional | Torre de resfriamento aberta | Torre de resfriamento fechada |
| Exposição à água de processo | Contato direto com a atmosfera, detritos transportados pelo ar e carga biológica | Laço selado; água de processo isolada da contaminação ambiental |
| Concentração mineral | Sobe por evaporação; o risco de escala aumenta com o tempo | Estável; nenhuma concentração evaporativa no fluxo do processo |
| Condição do canal do molde | Acúmulo progressivo de depósitos; transferência de calor degrada | Geometria limpa do canal preservada; o desempenho do resfriamento permanece previsível |
| Demanda de tratamento químico | Dosagem contínua de biocidas, anti-incrustantes e inibidores de corrosão | Substancialmente reduzido; química gerenciada através da integridade do loop |
| Perfil de perda de água | Evaporação, purga e perdas por deriva | Maquiagem mínima; nenhuma perda evaporativa do circuito do processo |
A comparação não é abstrata. No processamento de plásticos, a qualidade da água de resfriamento influencia diretamente a estabilidade térmica, a consistência dimensional e a taxa de refugo. Depósitos e películas bacterianas em sistemas de transporte de água reduzem a troca de calor ou bloqueiam completamente o fluxo, e a instabilidade térmica resultante aparece como perda de produção e variação de qualidade antes de ser reconhecida como um problema de resfriamento. A arquitetura de circuito fechado remove esse caminho de falha do processo antes que ele se torne visível na área de produção. A inércia térmica do sistema é estabilizada, permitindo que os operadores ajustem os parâmetros sem lutar contra o comportamento imprevisível de um fluxo de fluido comprometido.
2. Por que o tratamento de água em três estágios é fundamental para a eficiência do resfriamento?
O projeto de circuito fechado reduz a taxa de degradação química da água, mas não elimina a necessidade de condicionar a água que entra no circuito. Um circuito selado ainda pode começar com minerais de dureza, partículas suspensas ou espécies dissolvidas que se tornam problemáticas ao longo de meses de circulação. A configuração mais robusta trata a água que entra em vários estágios antes de chegar aos circuitos do molde e, em seguida, depende do circuito selado para preservar essa qualidade. Esta é a lógica por trás do tratamento de água em três estágios no sistema: o objetivo não é apenas filtrar detritos, mas fornecer água que não precipite compostos formadores de incrustações nas superfícies quentes do molde. A formação de incrustações na água de resfriamento é causada mais comumente pela concentração excessiva de minerais dissolvidos, particularmente sais de cálcio e magnésio, cuja solubilidade diminui à medida que a temperatura aumenta.
Num sistema evaporativo aberto, esses minerais concentram-se incessantemente. Num circuito fechado, a concentração permanece estável, mas se a água de enchimento inicial contiver dureza em níveis elevados, o circuito ainda carrega o potencial de formação de depósitos nas superfícies de transferência de calor. O tratamento em vários estágios resolve isso combinando a remoção de partículas com condicionamento iônico. Uma abordagem representativa de três zonas utiliza microfiltração progressiva seguida por um estágio de troca iônica que tem como alvo o cálcio e o magnésio, os principais contribuintes para os depósitos de água dura. A sequência é importante: a remoção das partículas primeiro protege o meio de troca iônica, e o estágio iônico reduz então a carga de dureza que a filtração por si só não consegue resolver.
Tanques de aço inoxidável e a dimensão da higiene
O tratamento da água é apenas parte da equação de limpeza. O tanque que contém o inventário do circuito também é uma superfície molhada, e seu material e geometria influenciam se o sistema permanece limpo entre os ciclos de tratamento. Um tanque de água de aço inoxidável oferece uma superfície que não é propensa ao crescimento microbiano e suas características de vedação limitam a entrada de poeira e impurezas. O tanque fica nivelado com o solo, o que simplifica a limpeza e a drenagem e remove os pontos baixos ocultos onde a água estagnada e os sedimentos tendem a se acumular. Estes não são detalhes cosméticos. Num circuito de arrefecimento que deverá permanecer limpo durante meses, cada superfície molhada apoia a qualidade da água ou prejudica-a.
O resultado prático da combinação de arquitetura de circuito fechado, tratamento em três estágios e construção de tanque higiênico é um circuito de molde que não pode ser escalado. Quando os canais de fluxo do molde permanecem livres de depósitos, o desempenho de resfriamento projetado na ferramenta é o desempenho de resfriamento fornecido na produção. O tempo de ciclo permanece estável, a distribuição da temperatura da superfície do molde permanece dentro da faixa pretendida e a carga de manutenção passa da descalcificação e restauração do fluxo para a verificação de rotina. O sistema de resfriamento torna-se uma entrada estável para o processo de moldagem, em vez de uma variável que deve ser gerenciada continuamente. Esta estabilidade química também reduz a necessidade de agentes de limpeza agressivos, prolongando a vida útil das vedações, válvulas e componentes da bomba em toda a rede.
3. Como o equilíbrio hidráulico redefine o consumo de energia da bomba?
A qualidade da água determina se o circuito de resfriamento pode desempenhar sua função térmica ao longo do tempo. O projeto hidráulico determina quanta energia de bombeamento é necessária para que isso aconteça. Muitos sistemas de refrigeração central são bombeados em excesso porque o layout de distribuição força a bomba a superar perdas no lado de retorno que poderiam ter sido evitadas na fase de projeto. Um layout de canal envolvente com pressão de entrada equilibrada altera o perfil hidráulico: a água de retorno chega ao ponto de coleta sem pressão de sucção residual e a bomba não é obrigada a puxar contra o vácuo. A velocidade do fluxo de projeto torna-se um parâmetro deliberado em vez de um subproduto do dimensionamento do tubo. OSistema central de resfriamento de água de plásticoincorpora esses princípios para garantir que a dinâmica dos fluidos trabalhe a favor do processo, e não contra ele.
A escolha hidráulica mais consequente é a estratégia de retorno. Um retorno de fluxo por gravidade em uma via navegável fechada permite que a água de retorno se mova sob a influência da diferença de elevação e, quando a tubulação de retorno é gradualmente ampliada, o efeito de sifão torna-se efetivo. A bomba, portanto, não desperdiça carga num retorno em queda livre; a perna de retorno contribui para a circulação em vez de tributar o lado da oferta. As auditorias energéticas identificam consistentemente o retorno assistido por sifão como uma forma de evitar o desperdício de altura manométrica de bombeamento e o projeto de sistema balanceado como uma forma de reduzir os requisitos de potência da bomba. Numa configuração onde uma bomba produz o efeito de duas e o consumo de energia corresponde a meia bomba, a poupança não é um ganho de ajuste marginal. Eles são o resultado da remoção de uma penalidade hidráulica que muitos sistemas carregam por padrão.
Alcançando velocidade de fluxo consistente em circuitos paralelos
A pressão de entrada equilibrada e a velocidade de fluxo consistente também suportam a uniformidade térmica. Quando cada circuito de molde recebe uma pressão de alimentação semelhante, a divisão do fluxo entre ramificações paralelas é mais previsível e o risco de um circuito morrer de fome enquanto outro fica com fornecimento excessivo é reduzido. A vazão projetada de 3 m/s não é um valor arbitrário; é uma velocidade escolhida para manter a transferência turbulenta de calor sem impor perdas desnecessárias por atrito. Combinada com um caminho de retorno que não exige que a bomba supere a gravidade, a arquitetura hidráulica proporciona eficiência energética e estabilidade do processo a partir do mesmo conjunto de decisões.
Além disso, a redução da pressão de sucção da bomba para 0,0KG garante que os selos mecânicos dentro da bomba não sejam submetidos a tensões desnecessárias, o que reduz o desgaste e prolonga os intervalos de manutenção. A dinâmica do fluido é cuidadosamente gerenciada através do curso de água circundante, permitindo que toda a rede opere com eficiência máxima. Quando o sistema está adequadamente balanceado, o delta-T entre alimentação e retorno permanece consistente, proporcionando um perfil térmico previsível para cada molde conectado ao circuito central. Este nível de controle é impossível em um sistema desequilibrado onde as bombas devem compensar constantemente as quedas de pressão variáveis no coletor.
4. Qual o papel da visibilidade digital na prevenção do tempo de inatividade?
Um circuito de resfriamento bem projetado ainda pode falhar silenciosamente se ninguém puder ver o que está acontecendo dentro dos canais. Um bloqueio parcial não se anuncia com um alarme num sistema convencional; manifesta-se como um aumento gradual na temperatura do molde, uma mudança sutil no tempo do ciclo ou um desvio de qualidade atribuído a outras causas. O sistema aborda esta lacuna de visibilidade combinando a observação em tempo real das mudanças no fluxo de água nos buracos do canal com um sistema de alerta de prevenção de bloqueio do canal. O sistema de alerta pode ser conectado a computadores e telefones celulares por meio de big data MES, o que significa que o circuito de resfriamento se torna parte da imagem operacional digital da planta, em vez de um utilitário independente.
A integração MES é mais valiosa quando conecta o comportamento de resfriamento ao contexto de produção. Os sistemas de execução de fabricação já carregam planos de produção, estados de equipamentos e parâmetros de processo, e interfaces que usam OPC-UA ou APIs RESTful podem trocar esses dados em intervalos medidos em minutos, em vez de em turnos. Quando os dados do fluxo de resfriamento são colocados junto com a identidade do molde, contagem de ciclos e pontos de ajuste do processo, a pergunta muda de "o resfriador está funcionando?" para "este circuito de molde específico está se comportando de maneira diferente de sua linha de base?" Essa é uma pergunta fundamentalmente mais útil, e é o tipo de pergunta que evita retiradas não planejadas de moldes, em vez de documentá-las após o fato.
Ajuste automatizado de pressão e failover de bomba
A visibilidade digital só é útil se a camada de controle puder atuar sobre ela. A interface de design humanizado do sistema visa manter a operação simples, enquanto o ajuste automático da pressão de acordo com a potência necessária permite que o circuito responda à demanda sem ajustes manuais da válvula. Quando ocorre um mau funcionamento do sistema, a bomba de água liga automaticamente e emite um alarme, que converte uma potencial paragem de produção numa transição gerida. A lógica de partida e parada com economia de energia para pequenas bombas auxiliares e torres de resfriamento estende o mesmo princípio à usina térmica: o equipamento funciona quando a carga o justifica, não porque um cronograma fixo assim o diga.
As temperaturas de início e de paragem ajustáveis permitem que o sistema evite operações desnecessárias ao longo das estações, e a redução de energia que se segue é uma consequência direta da adequação da oferta à procura, em vez do excesso de oferta por hábito. Os dados gerados por essas operações são armazenados e analisados, fornecendo um registro histórico que pode ser utilizado para refinar os cronogramas de manutenção. Se um molde específico apresentar consistentemente um ligeiro aumento na temperatura de retorno após um determinado número de ciclos, o MES poderá sinalizá-lo para inspeção antes que ocorra um bloqueio completo. Esta capacidade preditiva muda o paradigma de manutenção de reparações reativas para intervenções proativas, garantindo que o sistema de refrigeração central opere com desempenho máximo sem interrupções inesperadas.
5. Por que a purga de ar comprimido é indispensável durante as trocas de molde?
As trocas de molde são uma interrupção rotineira, mas também são um momento em que os circuitos de refrigeração são abertos, drenados e reconectados. A água deixada em um molde após a desconexão cria condições para formação de ferrugem e depósitos durante o tempo de inatividade, e o derramamento ao redor da prensa apresenta riscos de escorregamento e contaminação. Uma sequência de purga de ar comprimido que flui do tubo de entrada para o molde e depois sai pelo tubo de retorno elimina a umidade das passagens internas antes que o molde seja removido. A operação é simples, mas suas consequências são cumulativas: os moldes são armazenados secos, os canais de resfriamento têm menos probabilidade de desenvolver produtos de corrosão entre as execuções e o próximo início de produção começa com um circuito limpo em vez de parcialmente obstruído.
A purga de ar comprimido também apoia a disciplina mais ampla de manter o circuito fechado. Quando um molde é drenado com ar em vez de deixado para drenagem por gravidade ou soprado com ar de fábrica na prensa, o risco de introdução de contaminantes no circuito é reduzido e a água removida pode ser gerenciada em vez de perdida no chão. A técnica segue a mesma lógica que rege o restante do sistema: proteger a qualidade da água, preservar a geometria do canal e evitar intervenções que criem novos problemas e, ao mesmo tempo, resolver um problema imediato. Em uma instalação que executa dezenas de trocas de moldes por semana, a economia acumulada de tempo e a redução nas despesas gerais de manutenção rapidamente se tornam evidentes.
Mantendo a integridade do loop entre as execuções de produção
A integração da purga de ar comprimido no protocolo padrão de troca de molde garante que oSistema central de resfriamento de água de plásticopermanece não comprometido por fatores externos. Mesmo o tratamento de água e o projeto hidráulico mais avançados podem ser prejudicados se a umidade residual permanecer na cavidade do molde por semanas. Ao evacuar sistematicamente as linhas, os operadores protegem o investimento tanto nas ferramentas de molde como na infraestrutura de refrigeração central. O processo de purga foi projetado para ser rápido e eficiente, minimizando o tempo de inatividade associado às trocas de ferramentas e, ao mesmo tempo, maximizando a vida útil operacional dos canais de resfriamento.
Além disso, o estado seco do molde durante o armazenamento evita a formação interna de células de corrosão galvânica, que são particularmente prejudiciais em moldes construídos com metais diferentes. Uma vez que a água é removida, o ambiente interno do canal de resfriamento não é mais propício às reações eletroquímicas que degradam o acabamento superficial e restringem o fluxo. Quando o molde é eventualmente reinstalado, a ausência de ferrugem e incrustações significa que as taxas de fluxo iniciais e os coeficientes de transferência de calor correspondem às especificações originais do projeto, garantindo um início consistente para a próxima produção.
6. Perguntas frequentes
Como uma torre de resfriamento fechada difere de uma torre aberta convencional na operação diária?
O que o tratamento de água em três estágios realmente remove da água que entra?
Por que o retorno do fluxo por gravidade com efeito sifão reduz a energia da bomba?
O sistema de alerta de bloqueio pode ser integrado a uma plataforma MES existente?
Qual é a finalidade da purga de ar comprimido durante uma troca de molde?
Como o sistema central de resfriamento de água de plástico mantém uma pressão consistente em diversas linhas de produção?
Pronto para elevar seus padrões de produção? Descubra comoMais simplesA engenharia pode adaptar uma solução de gerenciamento térmico às suas necessidades operacionais específicas.
Contate-nos